纸尿裤生产工艺流程及质量管控关键环节解析
📅 2026-10-29
🔖 元龙(福建)日用品有限公司:卫生用品,纸尿裤,蚊香,杀虫气雾剂,日用品生产
纸尿裤看似简单的三层结构,背后却是一条对精度要求极高的连续化生产线。作为元龙(福建)日用品有限公司:卫生用品,纸尿裤,蚊香,杀虫气雾剂,日用品生产业务板块中的重要一环,纸尿裤的工艺控制直接决定了产品的吸收性能与穿着舒适度。一条高速生产线每分钟可产出400片以上成品,任何环节的波动都会被放大。
核心工艺流程:从原料到成品的连续作业
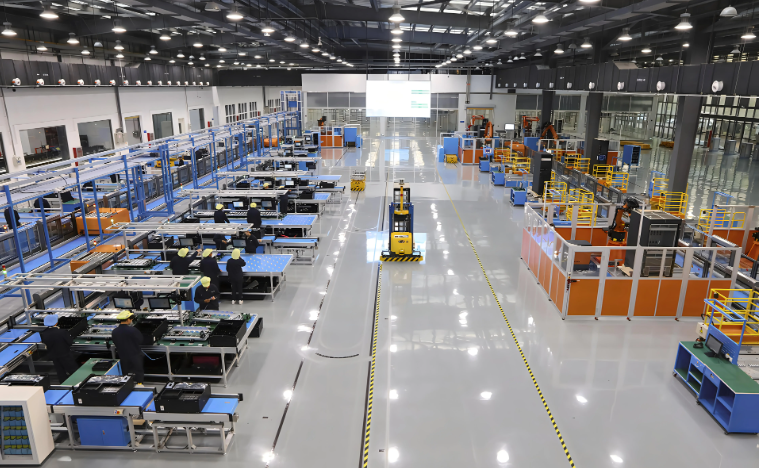
纸尿裤生产本质上是多层材料的复合与成型过程。整条产线通常包含以下关键工序:
- 原料放卷:无纺布、PE底膜、绒毛浆、高吸水性树脂(SAP)等原料同步放卷,张力控制在±5N以内
- 芯体成型:绒毛浆与SAP按配比混合后,经模轮吸附成型,芯体克重偏差需控制在±3%
- 复合压合:面层、导流层、芯体、底膜经热熔胶粘合,胶量通常控制在3-5g/m²
- 分切成型:经弧形切割、周封焊接后形成成品,切口毛刺需小于0.5mm
质量管控的三个关键环节
工艺参数设定只是基础,真正拉开产品差距的是在线检测与过程管控。元龙在纸尿裤生产中重点盯防以下节点:
- 芯体一致性:SAP分布不均会导致局部回渗量超标,通常要求回渗量≤0.5g
- 热熔胶涂布:胶温波动超过±5℃即可能造成粘合不良或渗胶,需实时监控
- 在线视觉检测:对污点、缺料、偏移等缺陷进行100%全检,剔除率通常控制在0.3%以下
数据对比:管控前后的质量差异
以芯体克重偏差为例,未引入在线闭环控制前,批次间偏差可达±6%,回渗合格率约92%;引入模轮负压反馈调节后,克重偏差收窄至±2.5%,回渗合格率提升至98.5%以上。这类数据差异说明,元龙(福建)日用品有限公司:卫生用品,纸尿裤,蚊香,杀虫气雾剂,日用品生产的多品类产线管理经验,同样反哺了纸尿裤品控体系的精细化程度。
纸尿裤的工艺门槛不在单台设备,而在于整线协同的稳定性。从放卷张力到芯体成型,再到在线全检,每个环节的容差窗口都很窄。把参数管住、把数据用起来,产品质量才有可复现的保障。